

销售服务热线:
销售服务热线:
42crmo厚壁无缝合金管属于铬钼系中碳合金结构钢管,凭借良好的淬透性、高强度、高韧性以及稳定的抗疲劳性能,广泛应用于工程机械油缸、矿山设备、传动轴、齿轮坯、石油钻采配件等重载工况,也是机械加工领域需求量很大的管材原料。很多制造企业自有管材库存,需要外协完成下料、车削、热处理等工序,42crmo厚壁钢管来料加工服务,就是针对这类需求推出的管材深加工方案。
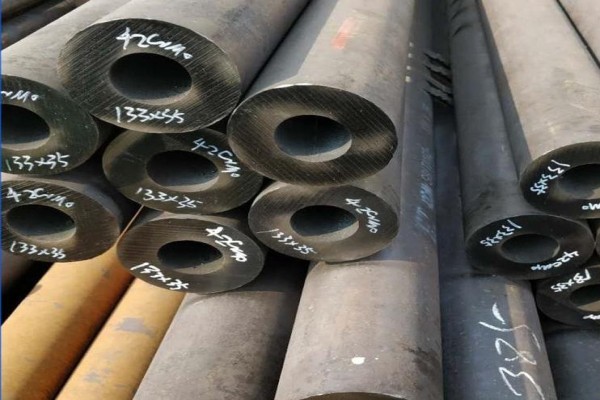
42crmo材质本身的加工特性和普通碳素钢管差异明显,厚壁规格管壁截面大,热处理后残余应力复杂,如果加工工序管控不当,很容易出现尺寸变形、端面裂纹、硬度不均等问题,因此来料加工对工艺、设备和技术经验都有较高要求。来料加工和直接采购成品管材不同,原材料由客户自备,加工厂只负责按图纸完成加工工序,既能保护客户原有材质供应链,也可以灵活拆分工序,降低整体加工成本,适合试样研发、小批量配件、非标零件生产场景。
常见的42crmo厚壁无缝合金管来料加工工序包含锯床定尺下料、激光切割、端面倒角、车外圆、镗内孔、坡口加工、调质热处理、探伤检测、去应力处理等。厚壁管材优先选用硬质合金锯带锯切下料,相比火焰切割,热影响区更小,能有效规避切口淬硬开裂风险;如果采用激光或者等离子热切割,厚壁件下料之后,承压类工件建议增加去应力退火工序,消除高温切割带来的组织变化,避免后续精加工之后变形超差。
调质是42crmo厚壁钢管来料加工里非常关键的一环,调质处理之后管材可以获得强度与韧性平衡的综合力学性能,满足重载、交变载荷工况使用需求。厚壁管件调质时,壁厚越大,冷却均匀性控制难度越高,需要合理控制升温速率、保温时间与冷却介质,保证内外层硬度均匀,减少变形。对于精度要求较高的轴套、油缸筒毛坯,行业常规工艺路线为:来料验收→下料粗加工→去应力→调质→半精车→精加工,分步释放应力,保障成品尺寸长期稳定。
来料加工前期需要做好材质核验,加工前可做光谱检测,确认管材为42crmo材质,避免材质混淆。同时核对来料外径、壁厚、直线度、表面缺陷,有夹层、裂纹、重皮的管材不适合继续深加工。加工图纸需要明确标注公差、粗糙度、热处理硬度要求、探伤标准,尤其是油缸筒、传动件这类关键件,很多项目要求超声波探伤,排查管材内部缺陷,保障运行安全。
在应用场景上,经过来料加工的42crmo厚壁无缝合金管,多用于液压油缸缸筒、矿山液压支柱、减速机空心轴、汽车半轴套管、钻机配件、模具衬套等零部件。这类零件长期承受压力、冲击、扭转载荷,对管材本身和加工质量都十分严苛,加工时刀具选型、冷却方案、切削参数都要适配42crmo合金特性,精加工阶段持续加注冷却液,防止局部过热产生裂纹。
不少企业选择来料加工,主要优势是灵活可控,客户可以自主把控原材料批次、成本,按需选择只做切割下料,或者一站式完成热处理+机加工+探伤整套工序。不管是单支试样、小批量非标件,还是批量配套生产,都可以适配。
总结来说,42crmo厚壁钢管来料加工的核心难点在于应力控制和热处理稳定性,厚壁无缝合金管截面大,热加工、热处理过程极易变形。选择具备成熟加工工艺、探伤检测能力的加工方,严格遵循工序流程,做好来料检验、中间去应力、成品检测,才能稳定产出合格的机械零部件毛坯,充分发挥42crmo合金材料高强耐冲击的材料优势。


