

销售服务热线:
销售服务热线:
42CrMo合金钢管属于中碳合金结构钢无缝管,执行标准通常为GB/T 3077、GB/T 8162、GB/T 8163等,对应国际牌号近似于AISI 4140、DIN 42CrMo4。该材质具有高强度、高韧性以及良好的淬透性,调质处理后综合力学性能优异,广泛用于制造承受高负荷、高应力的机械零部件。42CrMo合金钢管可采用热轧和冷拔两种主要工艺生产,不同工艺对应不同的尺寸精度、表面质量和力学性能。
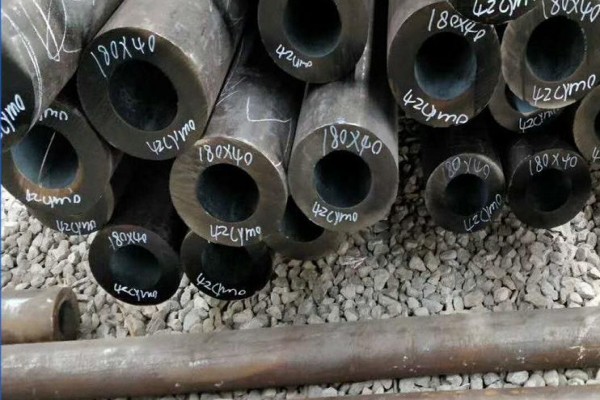
化学成分:碳含量约0.38%~0.45%,铬含量0.90%~1.20%,钼含量0.15%~0.25%,并含有适量的锰、硅、磷、硫等元素。
力学性能:调质状态下抗拉强度可达1080MPa以上,屈服强度可达930MPa以上,冲击韧性良好。
淬透性高:由于铬、钼元素的加入,临界淬透直径较大,适合制造大截面零件。
抗疲劳性能好:在交变载荷下具有较高的疲劳强度和抗多次冲击能力。
加工性能:切削加工性能中等,焊接时需预热并采取后热措施,焊后应进行去应力退火。
耐高温性能:在500℃以下仍能保持较高的强度和抗蠕变能力。
石油钻采设备:钻杆接头、钻铤、打捞工具等。
工程机械:挖掘机斗齿、液压缸筒、高强度传动轴、齿轮轴。
汽车工业:重载汽车半轴、转向节、连杆、变速箱齿轮。
模具行业:塑料模具、压铸模具的型芯和顶杆。
电力与船舶:汽轮机紧固件、船用高强度轴类零件。
高压容器:高压化肥设备用无缝钢管、锅炉用钢管。
| 生产工艺 | 外径范围(mm) | 壁厚范围(mm) | 长度范围(mm) | 尺寸精度 |
|---|---|---|---|---|
| 热轧无缝管 | 32~630 | 3~60 | 3000~12000 | 一般 |
| 冷拔无缝管 | 6~219 | 1~30 | 2000~9000 | 高 |
| 热轧+冷拔精整 | 10~180 | 2~25 | 3000~9000 | 很高 |
热轧是42CrMo合金钢管生产的主要方式,适用于较大口径和较厚壁厚的管材,其典型工艺流程如下:
坯料准备:选用合格的42CrMo连铸圆坯或轧坯,进行表面清理、切割定尺。
加热:在环形炉或步进式加热炉中将管坯加热至1150℃~1250℃,保证温度均匀。
穿孔:采用二辊或三辊斜轧穿孔机,将实心管坯穿制成毛管,形成初步中空形状。
轧管:通过自动轧管机、连轧管机或皮尔格轧机对毛管进行延伸轧制,减薄壁厚、延长长度。
定径与减径:使用定径机或减径机控制外径尺寸,提高圆度和直线度。
冷却与矫直:轧后钢管进行控制冷却,再经矫直机矫直,消除弯曲。
切头尾与定尺:切除不合格端部,按订单要求切割定尺。
热处理:根据要求进行正火、退火或调质处理,获得目标力学性能。
无损检测与理化检验:进行超声波、涡流探伤,并取样检验成分与力学性能。
冷拔工艺用于生产小口径、薄壁、高精度、高表面质量的42CrMo合金钢管,其流程较热轧更为复杂:
坯料选择:通常采用热轧成品管作为冷拔母管,要求壁厚均匀、表面无缺陷。
退火处理:对母管进行完全退火或球化退火,降低硬度、提高塑性,便于后续冷拔。
酸洗与润滑:用酸液去除氧化铁皮,再经磷化、皂化处理,形成润滑层,减少模具磨损。
冷拔:在链式冷拔机或液压冷拔机上,通过外模和芯棒配合,将钢管拉拔变径减壁。
中间退火:多次冷拔过程中需进行中间退火,消除加工硬化,恢复塑性。
精整与矫直:进行多辊矫直、切头尾、定尺,保证直线度和长度精度。
成品热处理:根据使用要求进行去应力退火、正火或调质处理。
检测与包装:进行尺寸检测、探伤、水压试验,合格后涂油包装入库。
| 对比项目 | 热轧无缝管 | 冷拔无缝管 |
|---|---|---|
| 尺寸精度 | 较低 | 高 |
| 表面质量 | 一般,有氧化皮 | 光洁,粗糙度低 |
| 适用口径 | 大口径、厚壁 | 小口径、薄壁 |
| 力学性能 | 各向异性小 | 冷作硬化,强度偏高 |
| 生产效率 | 高 | 较低 |
| 生产成本 | 较低 | 较高 |
| 典型用途 | 结构管、流体管 | 精密机械、液压缸 |
化学成分控制:严格控制碳、铬、钼含量范围,磷、硫含量应低于0.030%。
加热温度控制:避免过热、过烧,防止晶粒粗大影响韧性。
轧制变形控制:合理分配变形量,避免出现内折、外折、壁厚不均等缺陷。
热处理控制:调质时淬火温度约850℃~880℃,回火温度约560℃~600℃,油冷或水淬后及时回火。
无损检测:采用超声、涡流、磁粉等方法检测内部和表面缺陷。
成品检验:包括拉伸、冲击、硬度、金相组织等理化项目检测。
42CrMo合金钢管以其优良的综合力学性能和广泛的适应性,在重型机械、石油、汽车、模具等行业占据重要地位。热轧工艺适合大批量、大口径管材的生产,冷拔工艺则满足高精度、小口径、高表面质量的需求。合理选择生产工艺并严格控制各道工序质量,是保证42CrMo合金钢管性能稳定、满足使用要求的关键。


